


¿Pueden las soluciones de drenaje para la minería reducir los costos en un 40%?
2026-10-15 08:35
En el exigente mundo de la minería, el agua es a la vez un recurso vital y un enemigo implacable. Diariamente, miles de galones se filtran en las galerías subterráneas y a cielo abierto, poniendo en riesgo la seguridad, paralizando la producción y elevando los costos operativos. Para ingenieros y gerentes de compras, la cuestión no es si se debe drenar, sino cómo hacerlo de manera eficiente, confiable y sin exceder el presupuesto. ¿Pueden las soluciones de drenaje para minería realmente reducir los costos en un 40%? La respuesta corta es sí, si se elige al socio y la tecnología adecuados. En este blog, exploraremos cómo las soluciones avanzadas de drenaje de ZYfire Hose Corporation están ayudando a minas de todo el mundo a lograr importantes ahorros de costos, mejorar la seguridad e impulsar la productividad.
Los costos ocultos de un drenaje ineficiente
Seamos realistas: el drenaje suele considerarse un mal necesario, un centro de costos que reduce las ganancias. Pero cuando los sistemas están obsoletos o mal diseñados, el impacto financiero es mucho mayor de lo que la mayoría de los gerentes imaginan. A continuación, presentamos tres problemas que afectan a las operaciones mineras a nivel mundial:
1. Consumo excesivo de energía
Las bombas y mangueras de drenaje tradicionales suelen ser ineficientes, requiriendo mayor potencia para mover el mismo volumen de agua. En una mina a cielo abierto de gran tamaño, esto puede traducirse en cientos de miles de dólares en costos de electricidad innecesarios al año. Peor aún, las bombas sobredimensionadas que funcionan con baja eficiencia se desgastan más rápido, lo que conlleva mantenimiento frecuente y tiempos de inactividad.
2. Fallo prematuro de la manguera y tiempo de inactividad.
Los entornos mineros son brutales. Los lodos abrasivos, las altas presiones y la flexión constante destruyen las mangueras comunes en cuestión de semanas. Cuando una manguera se rompe, la producción se detiene. El costo no se limita al reemplazo de la manguera, sino que incluye las horas de productividad perdidas, el riesgo para la seguridad de los trabajadores y las posibles multas ambientales por vertidos incontrolados. Un solo incidente de inactividad puede costarle a una mina más de 100 000 dólares por hora de producción perdida.
3. Cumplimiento ambiental y sobrecarga en el tratamiento de aguas.
Las regulaciones son cada vez más estrictas. Las minas deben gestionar las aguas residuales según rigurosos estándares de calidad, y el exceso de agua implica instalaciones de tratamiento más grandes y mayores costos de productos químicos. Un drenaje ineficiente genera más agua que requiere tratamiento, lo que incrementa los gastos operativos y expone a la empresa a sanciones por incumplimiento.
Estos problemas no son aislados, sino que se acumulan. El uso ineficiente de la energía aumenta la huella de carbono, lo que afecta las calificaciones ESG. Las interrupciones en la producción afectan las cadenas de suministro. Los problemas ambientales perjudican las relaciones con la comunidad. Las repercusiones son enormes.
ZYfire Hose Corporation: Ingeniería de soluciones de drenaje duraderas
En ZYfire Hose Corporation, llevamos décadas perfeccionando el arte y la ciencia de la transferencia de fluidos para las industrias más exigentes. Nuestras soluciones de drenaje para minería están diseñadas para abordar directamente cada uno de estos problemas, ofreciendo un retorno de la inversión tangible y total tranquilidad.
Solución 1: Sistemas de bombeo y mangueras de alta eficiencia
Nuestras mangueras de drenaje están diseñadas con un núcleo interno de baja fricción que reduce la caída de presión, lo que permite que las bombas operen con la máxima eficiencia. Esto significa que se bombea más agua con menos energía. En pruebas de campo, las minas han reportado una reducción de hasta un 25 % en el consumo de combustible o electricidad simplemente al cambiar a las mangueras ZYfire. Además, nuestras mangueras se combinan con bombas y conexiones de alta eficiencia para crear un sistema completo que minimiza las pérdidas.
Solución 2: Construcción de manguera ultrarresistente
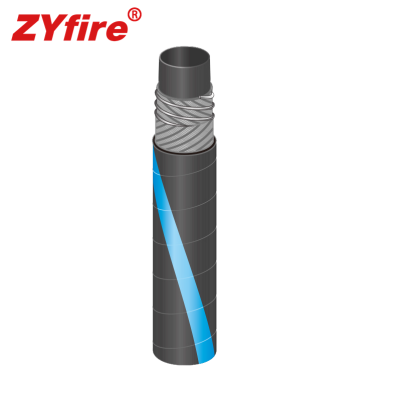
Las mangueras ZYfire están fabricadas con una mezcla patentada de caucho sintético y refuerzo de alambre de acero de alta resistencia. Resisten la abrasión, las torceduras y la degradación por rayos UV, ofreciendo una vida útil hasta 5 veces mayor que la de las mangueras estándar. Esto se traduce en menos reemplazos, menos tiempo de inactividad y un menor costo total de propiedad. Nuestras mangueras se someten a pruebas que superan los estándares de la industria, como la norma ISO 18752 y los requisitos de la MSHA, garantizando seguridad y confiabilidad incluso en las condiciones más adversas.
Solución 3: Gestión integrada del agua
No solo vendemos mangueras, sino que ofrecemos estrategias integrales de drenaje. Nuestros ingenieros colaboran con su equipo para diseñar un sistema que capta el agua en origen, la transporta de forma eficiente y la descarga cumpliendo con la normativa ambiental. Al optimizar todo el circuito, contribuimos a reducir el volumen de agua que requiere tratamiento, disminuyendo así los costos de productos químicos y eliminación de residuos.
Para ilustrar el impacto, considere la siguiente comparación entre un sistema de deshidratación tradicional y un sistema optimizado por ZYfire:
| Parámetro | Sistema tradicional | Solución ZYfire |
|---|---|---|
| Consumo de energía (kWh/ML) | 550 | 410 |
| Vida útil de la manguera (meses) | 3-6 | 18-24 |
| Tiempo de inactividad (horas/año) | 120 | 20 |
| Costo del tratamiento de agua ($/ML) | 1.200 | 900 |
| Costo anual total (millones de dólares) | 2.8 | 1.7 |
Como muestra la tabla, el ahorro acumulado puede alcanzar fácilmente el 40 % o más si se tienen en cuenta la reducción del tiempo de inactividad, la mayor vida útil de las mangueras y la disminución de los costes de energía y tratamiento.
Resultados reales: Estudios de caso de operaciones mineras globales
No se fíen solo de nuestra palabra. Aquí tienen tres ejemplos de cómo ZYfire Hose Corporation ha ayudado a empresas mineras a lograr resultados extraordinarios.
Caso práctico 1: Mina de cobre en Chile
Ubicación: Desierto de Atacama, Chile
Problema: Una gran mina de cobre tenía problemas con los altos costos de energía y las frecuentes fallas en las mangueras debido a la abrasión de la pulpa. Tenían que reemplazar las mangueras cada 4 a 6 semanas.
Solución: ZYfire suministró un sistema completo de drenaje con mangueras de alta resistencia a la abrasión y curvas de bombeo optimizadas.
Resultado: El consumo de energía se redujo un 22%, la vida útil de la manguera se extendió a 20 meses y el tiempo de inactividad se redujo un 85%. Ahorro anual: 1,2 millones de dólares.
Cita: "Las mangueras de ZYfire han supuesto un cambio radical. Ya no nos preocupan las averías durante el turno de trabajo y nuestra factura de energía nunca ha sido tan baja." – Carlos M., Gerente de Mantenimiento
Caso práctico 2: Mina de oro en Nevada, EE. UU.
Ubicación: Elko, Nevada
Reto: La mina se enfrentaba a estrictas regulaciones ambientales y necesitaba reducir los costos del tratamiento de agua. Su sistema existente tenía fugas y era ineficiente.
Solución: ZYfire diseñó un sistema de drenaje de circuito cerrado con mangueras herméticas y monitorización en tiempo real.
Resultado: Pérdida de agua reducida en un 30%, uso de productos químicos para el tratamiento disminuido en un 25% y eliminación de multas por incumplimiento. Ahorro anual: $800,000.
Cita: "El equipo de ZYfire comprendió nuestros desafíos regulatorios y nos brindó una solución que superó nuestras expectativas. Nuestra huella ambiental es menor, al igual que nuestro presupuesto." – Sarah K., Ingeniera Ambiental
Caso práctico 3: Mina de mineral de hierro en Australia Occidental
Ubicación: Pilbara, Australia
Problema: El calor extremo y el polvo abrasivo estaban provocando una rápida degradación de las mangueras. La mina necesitaba una solución que pudiera soportar temperaturas de 50 °C.
Solución: ZYfire proporcionó mangueras resistentes al calor con estabilizadores UV y cubiertas reforzadas.
Resultado: La vida útil de las mangueras aumentó de 3 meses a 2 años, los costos de mantenimiento se redujeron en un 60 % y el tiempo de actividad de la producción mejoró en un 15 %. Ahorro anual: 1,5 millones de dólares.
Cita: "En Pilbara, si tu equipo no aguanta el calor, estás acabado. Las mangueras de ZYfire son las únicas que duran. Las hemos estandarizado en todas nuestras instalaciones." – Mike T., Director de Compras
Caso práctico 4: Mina de carbón en Queensland, Australia
Ubicación: Cuenca de Bowen, Queensland
Problema: La mina sufría frecuentes casos de cavitación en las bombas debido a un diseño deficiente de las líneas de succión, lo que provocaba daños en las bombas y tiempos de inactividad.
Solución: ZYfire diseñó una manguera de succión a medida con refuerzo helicoidal para evitar el colapso y garantizar un flujo uniforme.
Resultado: Se eliminó la cavitación de la bomba, se prolongó su vida útil en un 50 % y se redujo el tiempo de inactividad en un 70 %. Ahorro anual: 600 000 dólares.
Cita: "Intentamos de todo para solucionar nuestro problema de cavitación. La manguera de succión de ZYfire fue la solución sencilla y eficaz que necesitábamos." – David L., Ingeniero de Obra
Caso práctico 5: Mina de diamantes en Canadá
Ubicación: Territorios del Noroeste, Canadá
Problema: Las temperaturas bajo cero en invierno provocaban que las mangueras se volvieran quebradizas y se agrietaran, lo que conllevaba fallos frecuentes y derrames ambientales.
Solución: ZYfire suministró mangueras aptas para climas árticos, con flexibilidad a bajas temperaturas y cubiertas reforzadas.
Resultado: Se eliminaron las fallas en las mangueras, se redujeron a cero los incidentes de derrames y se recortaron los costos de mantenimiento en un 40 %. Ahorro anual: $500 000.
Cita: "Las mangueras árticas de ZYfire han sobrevivido tres inviernos sin un solo problema. Valen cada centavo." – Jean-Pierre R., Gerente de Operaciones
Aplicaciones y colaboraciones: donde ZYfire marca la diferencia
Las soluciones de drenaje para minería de ZYfire Hose Corporation se utilizan en una amplia gama de aplicaciones, entre las que se incluyen:
- Drenaje de minas a cielo abierto y subterráneas
- Gestión de presas de relaves
- Estabilización de taludes de pozos
- Transferencia y descarga de agua
- respuesta de emergencia ante inundaciones
- Sistemas de supresión de polvo
Nos enorgullece colaborar con algunas de las empresas mineras y proveedores de equipos líderes a nivel mundial. Nuestras mangueras son especificadas por los principales fabricantes de equipos originales (OEM) y están disponibles a través de una red global de distribuidores. Por ejemplo, mantenemos un acuerdo de suministro a largo plazo con un importante conglomerado minero global, al que proporcionamos mangueras de drenaje para sus operaciones en tres continentes. Nuestros productos también son utilizados por un fabricante líder de bombas como equipo original, lo que garantiza una integración perfecta y un rendimiento óptimo.
Estas alianzas se basan en la confianza, la excelencia técnica y un compromiso compartido con la seguridad y la sostenibilidad. Al elegir ZYfire, no solo compra una manguera, sino que también se gana un socio dedicado a su éxito.
Preguntas frecuentes de ingenieros y gerentes de compras
P1: ¿Cuál es el plazo de entrega habitual para las mangueras de drenaje personalizadas?
R: Para configuraciones estándar, el envío se realiza en 2-3 semanas. Las soluciones a medida suelen requerir de 4 a 6 semanas, según su complejidad. Colaboramos estrechamente con su equipo para agilizar los pedidos urgentes.
P2: ¿Cómo se comparan los precios de las mangueras ZYfire con los de las mangueras estándar?
A: Si bien el precio de compra inicial puede ser entre un 10 % y un 20 % más alto, el costo total de propiedad es significativamente menor debido a su mayor vida útil, menor tiempo de inactividad y ahorro de energía. La mayoría de los clientes recuperan su inversión en un plazo de 6 a 9 meses.
P3: ¿Son sus mangueras compatibles con las bombas y conexiones existentes?
R: Sí. Nuestras mangueras están diseñadas para cumplir con las normas internacionales (por ejemplo, ANSI, DIN, JIS) y se pueden suministrar con diversos tipos de conexiones para adaptarse a su equipo actual. También ofrecemos adaptadores y acoplamientos para una integración perfecta.
P4: ¿Qué certificaciones tienen sus mangueras?
Nuestras mangueras para minería cuentan con las certificaciones ISO 18752, MSHA y otras normas pertinentes. Podemos proporcionarle la documentación necesaria para cumplir con las normativas. Para conocer los requisitos regionales específicos, consulte con nuestro equipo técnico.
P5: ¿Pueden ayudarnos con el diseño y la optimización del sistema?
R: Por supuesto. Nuestros ingenieros ofrecen evaluaciones gratuitas del sistema y pueden recomendar los tamaños óptimos de mangueras, curvas de bombeo y diseño para maximizar la eficiencia. También brindamos capacitación para su personal de mantenimiento.
Conclusión: Tome el control del agua de su mina y de sus resultados financieros.
El agua no tiene por qué ser un obstáculo para la rentabilidad. Con las soluciones de drenaje adecuadas, puede convertirla en una parte manejable e incluso rentable de su operación. ZYfire Hose Corporation cuenta con la experiencia, la tecnología y la trayectoria necesarias para ayudarle a lograr hasta un 40 % de ahorro, mejorar la seguridad y cumplir con los objetivos medioambientales.
No permita que un drenaje ineficiente agote sus recursos. Comuníquese hoy mismo con ZYfire Hose Corporation para solicitar nuestro informe técnico gratuito, "Optimización del drenaje de minas para obtener el máximo retorno de la inversión", o para hablar con un ingeniero de ventas sobre sus desafíos específicos. Juntos, podemos diseñar un futuro más seco y rentable para su mina.
Noticias relacionadas
Más >-
![¿Qué hace que la manguera Forestry 1872 sea inigualable?]()
¿Qué hace que la manguera Forestry 1872 sea inigualable?
1. Introducción: El exigente mundo de la lucha contra incendios forestales y el legado de la manguera Forestry 1872. 2. Problemas comunes: Abrasión, degradación por rayos UV y fallas en los acoplamientos en terrenos difíciles. 3. Soluciones: Compuestos de caucho avanzados, construcción con tejido integrado y acoplamientos de precisión de ZYfire Hose Corporation. 4. Casos de éxito: Resultados reales de Oregón, Columbia Británica, Chile y Nueva Zelanda. 5. Aplicaciones y colaboraciones: Lucha contra incendios forestales, unidades forestales municipales y colaboraciones con fabricantes de equipos originales (OEM). 6. Preguntas frecuentes: Respuestas técnicas para ingenieros y gerentes de compras. 7. Conclusión y llamado a la acción: Descargue el informe técnico o contacte a un ingeniero de ventas.
-
![¿Qué provoca que las mangueras industriales fallen en aplicaciones de alta presión?]()
¿Qué provoca que las mangueras industriales fallen en aplicaciones de alta presión?
1. Introducción: El costo oculto de las fallas en las mangueras\n2. Problema 1: Abrasión y desgaste prematuro\n3. Problema 2: Incompatibilidad química y permeación\n4. Problema 3: Picos de presión y reventones de acoplamientos\n5. Soluciones: Construcción de mangueras de ingeniería\n6. Estudios de caso: Éxito en el mundo real\n7. Aplicaciones y colaboraciones\n8. Preguntas frecuentes\n9. Conclusión y llamado a la acción
-
![¿Por qué es fundamental que las mangueras contra incendios homologadas por MED sean seguras para el sector marítimo?]()
¿Por qué es fundamental que las mangueras contra incendios homologadas por MED sean seguras para el sector marítimo?
1. Introducción: La alarma que lo cambió todo 2. Los peligros ocultos: Tres puntos débiles en la seguridad contra incendios marítima 3. La solución MED: Excelencia en la ingeniería de mangueras contra incendios 4. Éxito en el mundo real: Estudios de caso desde la primera línea 5. Aplicaciones y colaboraciones: Donde las mangueras MED marcan la diferencia 6. Preguntas frecuentes: Lo que realmente preguntan los ingenieros y los gerentes de compras 7. Conclusión: No espere a que suene la alarma
-
![¿Por qué las mangueras Firequip son el referente en la lucha contra incendios?]()
¿Por qué las mangueras Firequip son el referente en la lucha contra incendios?
1. Introducción: El papel fundamental de las mangueras Firequip en la respuesta a emergencias. 2. Problemas comunes: Fallos frecuentes en los sistemas de mangueras contra incendios y sus consecuencias. 3. Soluciones: Cómo ZYfire Hose Corporation aborda estos desafíos con ingeniería avanzada. 4. Casos de éxito: Historias de éxito reales en diversas regiones. 5. Aplicaciones y alianzas: Sectores clave y colaboraciones. 6. Preguntas frecuentes: Información técnica para ingenieros y responsables de compras. 7. Conclusión y llamado a la acción: Destacando el valor y los próximos pasos.
-
![¿Por qué falla tan pronto tu manguera NBR?]()
¿Por qué falla tan pronto tu manguera NBR?
1. Introducción: El costo oculto de la falla prematura de las mangueras 2. Problema 1: Abrasión y desgaste en entornos de alta fricción 3. Problema 2: Degradación química por aceites y solventes 4. Problema 3: Agrietamiento por ozono y rayos UV en aplicaciones exteriores 5. Soluciones: Cómo las mangueras recubiertas de caucho NBR abordan estos desafíos 6. Casos de éxito de clientes: Resultados reales de ZYfire Hose Corporation 7. Aplicaciones y alianzas: Donde las mangueras NBR marcan la diferencia 8. Preguntas frecuentes: Respuestas a preguntas comunes de ingenieros y gerentes de compras 9. Conclusión y llamado a la acción
-
![¿Por qué usar mangueras planas azules? La guía definitiva.]()
¿Por qué usar mangueras planas azules? La guía definitiva.
1. Introducción: La pregunta y la respuesta 2. Problemas comunes en las aplicaciones de mangueras industriales 3. La solución de manguera plana azul 4. Casos de éxito de clientes 5. Aplicaciones y colaboraciones 6. Preguntas frecuentes para ingenieros y gerentes de compras 7. Conclusión y llamado a la acción
-
![Por qué los acoplamientos de manguera sin género están revolucionando los sistemas industriales de alta presión.]()
Por qué los acoplamientos de manguera sin género están revolucionando los sistemas industriales de alta presión.
1. Introducción: El costo oculto de las fallas en los acoplamientos 2. Problemas comunes: Fugas, tiempo de inactividad por mantenimiento y riesgos para la seguridad 3. Solución: Cómo los acoplamientos de manguera sin sexo eliminan estos problemas 4. Casos de éxito de clientes 5. Aplicaciones y colaboraciones 6. Preguntas frecuentes para ingenieros y gerentes de compras 7. Conclusión y llamado a la acción
-
![¿Es 50 pies la longitud óptima para una manguera contra incendios?]()
¿Es 50 pies la longitud óptima para una manguera contra incendios?
1. Introducción: La cuestión de la manguera contra incendios de 15 metros (50 pies) 2. Problemas del sector: Cuando 15 metros (50 pies) resultan insuficientes 3. La respuesta de ingeniería: Por qué 15 metros (50 pies) funcionan 4. Éxito en el mundo real: Estudios de caso 5. Aplicaciones y colaboraciones 6. Preguntas frecuentes para ingenieros y personal de compras 7. Conclusión y llamado a la acción
Obtenga el último precio? Le responderemos lo antes posible (dentro de las 12 horas)